วิธีตรวจความชื้นกากมันแห้งก่อนรับสินค้า
เขียนโดย Sri Thong Admin · เผยแพร่ 2026-06-11 · อัปเดต 2026-06-07
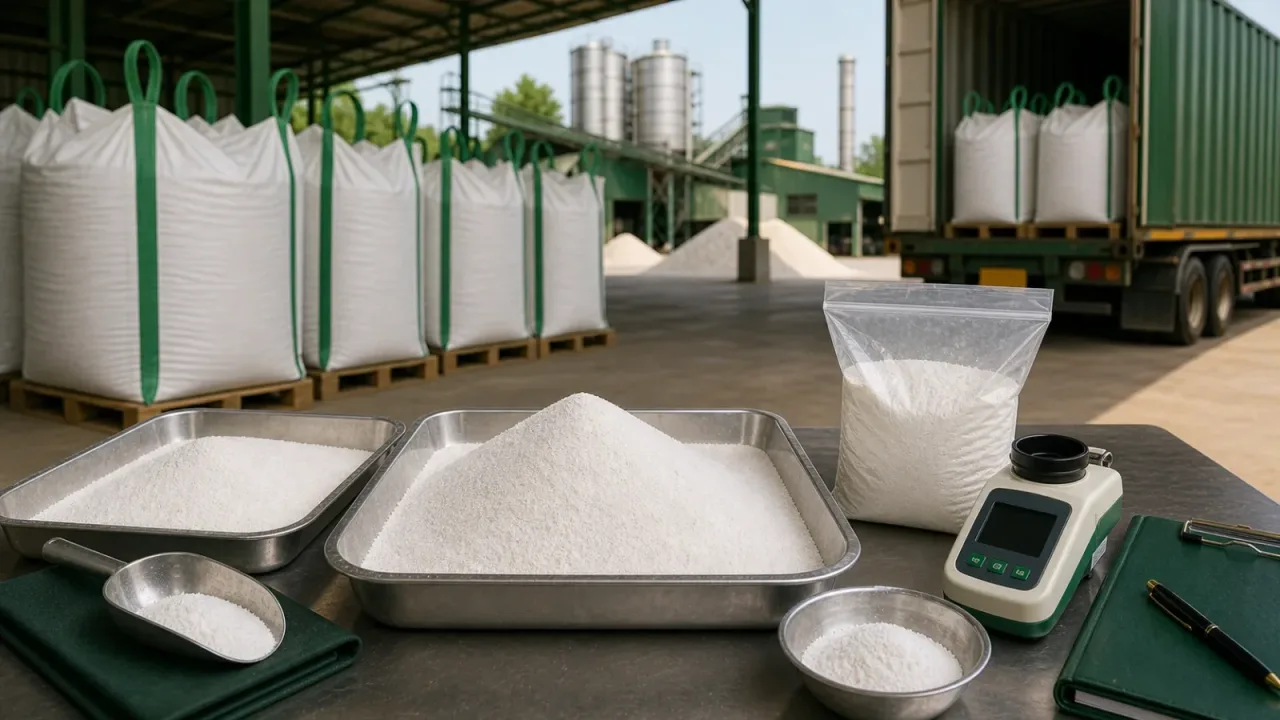
บทสรุปเชิงบริหาร: หัวใจสำคัญของการควบคุมความชื้นในกากมันแห้ง
การควบคุมระดับความชื้นในกากมันแห้ง (Dried Cassava Pulp) คือกระบวนการตัดสินใจเชิงกลยุทธ์ที่มีผลกระทบโดยตรงต่อต้นทุนวัตถุดิบและคุณภาพของอาหารสัตว์สำเร็จรูป การตรวจรับสินค้าที่มีความชื้นเกินมาตรฐานไม่เพียงแต่เป็นการจ่ายเงินซื้อ "น้ำ" แทนที่จะเป็น "เนื้อสาร" (Dry Matter) แต่ยังนำมาซึ่งความเสี่ยงมหาศาลด้านการปนเปื้อนของเชื้อราและสารพิษจากเชื้อรา (Mycotoxins) ซึ่งทำลายความน่าเชื่อถือของสูตรอาหารและมาตรฐานการผลิต ดังนั้น การมีขั้นตอนการสุ่มตัวอย่างที่เป็นตัวแทน (Representative Sampling) และการใช้วิธีการวิเคราะห์ที่แม่นยำ ทั้งแบบรวดเร็วหน้างานและแบบมาตรฐานอ้างอิง (Reference Method) จึงเป็นสิ่งจำเป็น เพื่อให้โรงงานสามารถตัดสินใจได้อย่างถูกต้อง ทั้งการรับสินค้า การปรับลดราคาตามสัดส่วนความชื้น หรือการปฏิเสธสินค้า เพื่อรักษามาตรฐานคุณภาพสูงสุดของโรงงานอาหารสัตว์
1. ความสำคัญเชิงเทcal ของการควบคุมความชื้นในกากมันแห้ง
ในอุตสาหกรรมอาหารสัตว์ ความชื้น (Moisture Content) ไม่ใช่แค่ตัวเลขของน้ำที่อยู่ในเนื้อวัตถุดิบ แต่คือตัวแปรสำคัญที่ควบคุมคุณสมบัติทางเคมีและกายภาพทั้งหมดของสินค้า
ผลกระทบต่อคุณค่าทางโภชนาการ (Nutritional Value) และค่าพลังงาน (Energy Content):
กากมันแห้งเป็นแหล่งของคาร์โบไฮเดรตและพลังงาน เมื่อความชื้นสูงขึ้น สัดส่วนของเนื้อสารแห้ง (Dry Matter) จะลดลง ส่งผลให้การคำนวณสูตรอาหาร (Least Cost Formulation) คลาดเคลื่อน หากโรงงานคำนวณบนพื้นฐานของค่าสารอาหารที่ระบุใน Spec แต่ความชื้นจริงสูงกว่าที่กำหนด จะทำให้สัตว์ได้รับพลังงานและสารอาหารไม่ครบถ้วนตามเป้าหมาย
ความเสี่ยงด้านความปลอดภัยทางอาหารสัตว์ (Food Safety Risk):
ความชื้นที่สูงเกินกว่าเกณฑ์มาตรฐาน (โดยทั่วไปมักไม่ควรเกิน 12-14% ขึ้นอยู่กับข้อตกลง) คือปัจจัยหลักที่กระตุประตุการเจริญเติบโตของเชื้อรา โดยเฉพาะกลุ่ม Aspergillus flavus ซึ่งผลิตสารพิษอะฟลาท็อกซิน (Aflatoxin) การปนเปื้อนนี้ไม่สามารถมองเห็นได้ด้วยตาเปล่าในระยะเริ่มต้น แต่จะสร้างความเสียหายต่อสุขภาพสัตว์และอาจส่งผลถึงความปลอดภัยของผู้บริโภคในห่วงโซ่อาหาร
ผลกระทบต่อต้นทุนและการจัดการคลังสินค้า (Economic & Storage Impact):
ความชื้นสูงส่งผลให้วัตถุดิบเกิดการเน่าเสีย (Fermentation) ได้ง่ายขึ้น ทำให้การเก็บรักษาในไซโลหรือคลังสินค้ามีอายุสั้นลง (Reduced Shelf-life) และยังเพิ่มความเสี่ยงในการเกิดก้อนจับตัวเป็นก้อน (Caking) ซึ่งสร้างปัญหาต่อระบบลำเลียงในโรงงานอาหารสัตว์อีกด้วย
2. การเตรียมความพร้อมก่อนการตรวจรับ (Pre-Inspection Preparation)
การตรวจรับที่มีประสิทธิภาพไม่ได้เริ่มที่การวัดค่า แต่เริ่มที่การเตรียมความพร้อมของระบบงาน
การตรวจสอบความพร้อมของเครื่องมือวัด (Calibration & Equipment Check):
เครื่องมือวัดความชื้นทุกชนิดต้องผ่านการ Calibration ตามรอบที่กำหนด และควรมีการตรวจสอบความถูกต้อง (Verification) ด้วยสารมาตรฐานหรือการเปรียบเทียบกับเครื่องมืออ้างอิงก่อนเริ่มการตรวจรับจริง เพื่อป้องกันความคลาดเคลื่อนจากตัวเครื่องมือเอง
การเตรียมอุปกรณ์สุ่มตัวอย่าง (Sampling Tools):
อุปกรณ์ต้องสะอาดและไม่มีการปนเปื้อนข้าม (Cross-contamination) อุปกรณ์ที่จำเป็นประกอบด้วย กระบอกสุ่ม (Sampler/Trier) สำหรับเจาะชั้นเนื้อวัตถุดิบ, ถุงเก็บตัวอย่างที่สามารถปิดสนิทเพื่อป้องกันความชื้นจากอากาศภายนระเหยออก, และภาชนะสำหรับเก็บตัวอย่างรวม (Composite Sample)
การกำหนดมาตรฐานเกณฑ์การรับเข้า (Acceptance Criteria/Specification):
ทีมควบคุมคุณภาพ (QC) ต้องมีเอกสาร Specification ที่ระบุค่าความชื้นสูงสุดที่ยอมรับได้ (Maximum Limit) ที่ชัดเจนและสอดคล้องกับสัญญาซื้อขาย เพื่อใช้เป็นเกณฑ์ตัดสินใจที่เป็นธรรมทั้งต่อผู้ซื้อและผู้ขาย
3. หลักการสุ่มตัวอย่างที่เป็นตัวแทน (Representative Sampling Protocol)
ปัญหาที่พบบ่อยที่สุดในงาน QC คือ "Sampling Error" หรือการที่ตัวอย่างที่นำมาตรวจไม่สามารถสะท้อนความเป็นจริงของสินค้าทั้งหมดในรถบรรทุกได้
การสุ่มตัวอย่างแบบไม่ลำเอียง (Random Sampling):
ต้องหลีกเลี่ยงการเลือกสุ่มเฉพาะจุดที่มองเห็นได้ง่ายหรือจุดที่ดูเหมือนจะดีที่สุด การสุ่มต้องเป็นไปตามหลักสถิติ เพื่อให้แน่larว่าทุกส่วนของสินค้ามีโอกาสถูกสุ่มอย่างเท่าเทียมกัน
การสุ่มตามตำแหน่ง (Stratified Sampling):
เนื่องจากกากมันแห้งในรถบรรทุกหรือกระสอบอาจมีการแยกชั้นของความชื้น (เนื่องจากการระเหยที่ผิวหน้าหรือการสะสมความชื้นที่ก้นรถ) เจ้าหน้าที่จึงต้องสุ่มเก็บตัวอย่างจากตำแหน่งที่ต่างกัน ได้แก่ ส่วนบน (Top), ส่วนกลาง (Middle) และส่วนล่าง (Bottom) ของล๊อตสินค้า
วิธีการรวมตัวอย่าง (Composite Sampling):
หลังจากได้ตัวอย่างย่อย (Sub-samples) จากทุกตำแหน่งแล้ว ให้นำมาคลุกเคล้าให้เป็นเนื้อเดียวกันในภาชนะที่สะอาด จากนั้นจึงแบ่งส่วนหนึ่งมาทำการวิเคราะห์ วิธีนี้จะช่วยลดความคลาดเคลื่อนและสร้างค่าเฉลี่ยที่เป็นตัวแทนของสินค้าทั้งล๊อตได้อย่างแท้จริง
4. วิธีการตรวจวัดความชื้นเชิงเทคนิค (Moisture Analysis Methods)
การเลือกวิธีวิเคราะห์ขึ้นอยู่กับความต้องการด้านความเร็วและความแม่นยำในการใช้งาน
| วิธีการวิเคราะห์ | หลักการทำงาน | จุดเด่น | ข้อควรระวัง |
| เครื่องวิเคราะห์แบบฮาโลเจน (Halogen) | Loss on Drying (LOD) โดยใช้ความร้อนและรังสีฮาโลเจน | รวดเร็ว (5-15 นาที) เหมาะสำหรับงาน QC ประจำวัน | อาจสูญเสียสารระเหยอื่น (Volatile Matter) หากอุณหภูมิสูงเกินไป |
| ตู้อบความร้อน (Hot Air Oven) | Gravimetric Method (ชั่งน้ำหนักก่อนและหลังอบ) | เป็นวิธีมาตรฐานอ้างอิง (Reference Method) มีความแม่นยำสูง | ใช้เวลานาน (หลายชั่วโมง) และต้องมีการควบคุมสภาวะที่เข้มงวด |
| เครื่องวัดแบบพกพา (Handheld Meter) | Infrared / Microwave / Capacitance | ใช้งานง่ายหน้างาน (Field Use) สำหรับการคัดกรองเบื้องต้น | ความแม่นยำต่ำกว่าวิธีอื่น ใช้เพื่อการ Screening เท่านั้น | lar
วิธีที่ 1: การใช้เครื่องวิเคราะห์ความชื้นแบบฮาโลเจน (Halogen Moisture Analyzer)
เป็นวิธีที่นิยมที่สุดในโรงงานอาหารสัตว์ เนื่องจากให้ผลลัพธ์ที่รวดเร็ว โดยอาศัยหลักการ Loss on Drying (LOD) คือการวัดน้ำหนักที่หายไปจากการระเหย
- ขั้นตอนสำคัญ: ก่อนการวิเคราะห์ ควรมีการบดตัวอย่าง (Grinding) ให้มีขนาดอนุภาคที่เหมาะสม เพื่อเพิ่มพื้นที่ผิวในการระเหย ทำให้การวัดค่าแม่นยำขึ้น
- การควบคุม: ต้องตั้งค่าอุณหภูมิให้เหมาะสม ไม่สูงเกินไปจนทำให้สารประกอบอื่นๆ ที่ระเหยได้ (Volatile Matter) สูญเสียไปพร้อมกับน้ำ ซึ่งจะทำให้ค่าความชื้นที่วัดได้สูงเกินความจริง
วิธีที่ 2: การใช้ตู้อบความร้อน (Hot Air Oven Method)
เป็นวิธีมาตรฐาน (Reference Method) ตามมาตรฐาน ISO หรือ AOAC ที่ใช้ในการตรวจสอบยืนยันผล (Verification)
- ขั้นตอนสำคัญ: ใช้หลักการ Gravimetric Method โดยการชั่งน้ำหนักตัวอย่างก่อนเข้าอบ และชั่งน้ำหนักหลังอบจนกระทั่งน้ำหนักคงที่ (Constant Weight)
- การควบคุม: ต้องควบคุมอุณหภูมิและระยะเวลาการอบให้เป็นไปตามมาตรฐาน เพื่อให้มั่นใจว่าน้ำถูกระเหยออกไปทั้งหมดโดยไม่เกิดการไหม้หรือการเปลี่ยนแปลงทางเคมีของตัวอย่าง
วิธีที่ 3: การใช้เครื่องวัดความชื้นแบบรวดเร็ว (Infrared/Handheld Moisture Meter)
เหมาะสำหรับการใช้งานหน้างาน (Field Use) เช่น การตรวจเช็คเบื้องต้นที่หน้าประตูโรงงานหรือหน้าลานรับสินค้า
- การใช้งาน: ใช้เพื่อการคัดกรอง (Screening Tool) เพื่อตัดสินใจว่าจะให้รถบรรทุกเข้าสู่กระบวนการตรวจละเอียดหรือไม่
- ข้อจำกัด: ความแม่นยำอาจแปรผันตามสภาวะแวดล้อม และไม่ควรใช้เป็นค่าอ้างอิงในการทำเอกสารทางการเงินหรือการปรับราคา
5. การวิเคราะห์ผลและการตัดสินใจ (Data Interpretation & Decision Making)
เมื่อได้ค่าความชื้นจากการวิเคราะห์แล้ว ขั้นตอนต่อไปคือการนำข้อมูลมาใช้ประกอบการตัดสินใจทางธุรกิจ
การวิเคราะห์ความคลาดเคลื่อน:
ในการตรวจรับสินค้าจำนวนมาก ควรมีการคำนวณค่าความเบี่ยงเบนมาตรฐาน (Standard Deviation) เพื่อดูความสม่ำเสมอของสินค้า หากค่าที่วัดได้จากการสุ่มหลายครั้งมีความแตกต่างกันมากเกินไป อาจบ่งชี้ว่าการสุ่มตัวอย่าง (Sampling) ทำได้ไม่ดีพอ หรือสินค้ามีความไม่สม่ำเสมอสูง (High Heterogeneity)
เกณฑ์การตัดสินใจ (Pass/Fail Criteria):
ตัดสินตาม Specification ที่ตกลงกันไว้ในสัญญาซื้อขาย (เช่น ความชื้นไม่เกิน 13.0% w/w)
แนวทางการจัดการกรณีสินค้าไม่ผ่านเกณฑ์ (Action Plan):
การปรับลดราคา (Price Adjustment): ในกรณีที่ความชื้นเกินเกณฑ์เล็กน้อย แต่ยังอยู่ในระดับที่ยอมรับได้ด้านความปลอดภัย การใช้วิธีการคำนวการน้ำหนักสุทธิ (Weight Correction) เพื่อปรับลดราคาตามสัดส่วนน้ำที่เกินมา เป็นวิธีที่ช่วยรักษาความสัมพันธ์กับคู่ค้าและลดความสูญเสียการปฏิเสธการรับสินค้า (Rejection): หากพบว่าความชื้นสูงเกินระดับวิกฤต หรือพบร่องรอยของเชื้อรา/กลิ่นผิดปกติ โรงงานควรมีอำนาจในการปฏิเสธการรับสินค้าทันทีการสั่งการให้มีการตรวจซ้ำ (Re-sampling): หากผลการตรวจมีความคลุมเครลหรือเกิดความขัดแย้งระหว่างผู้ซื้อและผู้ขาย ควรตกลงให้มีการสุ่มตัวอย่างใหม่โดยใช้เครื่องมืออ้างอิง (Reference Method) เพื่อความเป็นธรรม
6. ข้อควรระวังและปัจจัยที่ทำให้เกิดความคลาดเคลื่อน (Error Sources & Troubleshooting)
ความผิดพลาดในการวัดความชื้นมักไม่ได้มาจากเครื่องมือเพียงอย่างเดียว แต่มาจากปัจจัยแวดล้อมและการจัดการ
7. บทสรุปและข้อเสนอแนะเพื่อการพัฒนามาตรฐาน (Conclusion & Best Practices)
การควบคุมคุณภาพกากมันแห้งไม่ใช่เพียงการทำหน้าที่ตรวจรับสินค้า แต่คือการสร้างระบบความยั่งยืนให้กับห่วงโซ่การผลิต (Supply Chain Sustainability) โรงงานอาหารสัตว์ชั้นนำควรยกระดับจากการจดบันทึกลงกระดาษ ไปสู่การทำ ระบบบันทึกข้อมูลแบบ Digital (Traceability) เพื่อให้สามารถตรวจสอบย้อนกลับถึงแหล่งที่มาของวัตถุดิบได้เมื่อเกิดปัญหาคุณภาพ
นอกจากนี้ การทำ Vendor Audit หรือการเข้าตรวจสอบกระบวนการผลิตและจัดเก็บของคู่ค้าอย่างสม่ำเสมอ จะช่วยให้โรงงานสามารถควบคุมคุณภาพได้ตั้งแต่ต้นทาง ลดภาระในการตรวจรับหน้างาน และสร้างความมั่นใจว่าวัตถุดิบทุกตันที่เข้าสู่โรงงาน จะเป็นวัตถุดิบที่มีคุณภาพตามมาตรฐานที่กำหนดไว้อย่างแท้จริง
แหล่งข้อมูล
- Thai Tapioca Starch Association - Tapioca Production - https://www.thaitapiocastarch.org/en/information/statistics/tapioca_production - ใช้ยืนยันภาพรวมผลผลิตมันสำปะหลังไทยและบริบท supply ของอุตสาหกรรม
- Thai Tapioca Starch Association - Export Tapioca Products - https://www.thaitapiocastarch.org/en/information/statistics/export_tapioca_products - ใช้ยืนยันสถิติส่งออกผลิตภัณฑ์มันสำปะหลัง รวมถึงหมวด Pulp
- Thai Tapioca Starch Association - Tapioca Starch Processing - https://thaitapiocastarch.org/en/information/learning_industry/tapioca_starch_processing - ใช้อธิบายกระบวนการผลิตแป้งมันและที่มาของผลพลอยได้จากโรงงานแป้งมัน
- ACFS / TAS 8803-2561 - มาตรฐานสินค้าเกษตร กากมันสำปะหลัง - https://www.opsmoac.go.th/udonthani-dwl-files-471491791858 - ใช้อ้างอิงนิยามกากมันสำปะหลังแห้ง/ผง/อัดเม็ด และข้อกำหนดพื้นฐาน เช่น ไม่พบเชื้อราหรือสิ่งแปลกปลอมที่มองเห็นได้
- FAO - Roots, tubers, plantains and bananas in animal feeding - https://www.fao.org/4/T0554E/T0554E05.htm - ใช้ยืนยันประเด็นความชื้น สิ่งปลอมปน เถ้า ทราย และความเสี่ยง aflatoxin ในสินค้า cassava/feed
- FAO - Thailand Feed and Feed Ingredient Standards - https://www.fao.org/fileadmin/user_upload/affris/docs/standard/Thailand_Feed_and_Feed_Ingredient_Standards.pdf - ใช้เป็นตัวอย่างโครงสร้างค่าวิเคราะห์วัตถุดิบอาหารสัตว์ เช่น moisture, protein, fiber, ash
- DLD - การตรวจอะฟลาทอกซินในวัตถุดิบอาหารสัตว์ - https://qcontrol.dld.go.th/images/Prototype/knowledge/analysis/2565/13.pdf - ใช้สนับสนุนหัวข้อ aflatoxin, วิธีวิเคราะห์ และเหตุผลที่ควรตรวจเป็นรอบเมื่อมีความเสี่ยง

ข้อมูลผู้เขียน
Sri Thong Admin
ผู้ดูแลเนื้อหากากมันสำปะหลังตากแห้งสำหรับผู้ซื้อ B2B
หน่วยงาน
บริษัท ศรีทอง โปรดัคท์ทาปิโอก้า จำกัด